

Kan C71500 svejses?
Ja,C71500 kobber nikkel rørhar fremragende svejsbarhed.Faktisk har C71500 (70/30) bedre svejsbarhed end C70600 (90/10) på grund af dets højere nikkelindhold. Der kræves dog ordentlige teknikker og fyldmetaller.
| Svejsemetode | Egnethed til C71500 | Noter |
|---|---|---|
| TIG (GTAW) | Fremragende | Foretrukken metode til tyndvæggede rør |
| MIG (GMAW) | Fremragende | Velegnet til tungere vægrør |
| Belagt metalbue (MMA / SMAW) | Fremragende | God til reparation i marken |
| Modstandssvejsning (punkt, søm) | Fremragende | Til plade og lysmåler |
| Lodning | Fremragende | Til samlinger med lavt-tryk og lav-temperatur |
| Lodning | Fremragende | Til ikke-kritiske forbindelser |
| Oxyacetylensvejsning | God | Acceptabelt, men ikke foretrukket |
| Carbon lysbuesvejsning | Ikke anbefalet | Kan forårsage karbidudfældning |
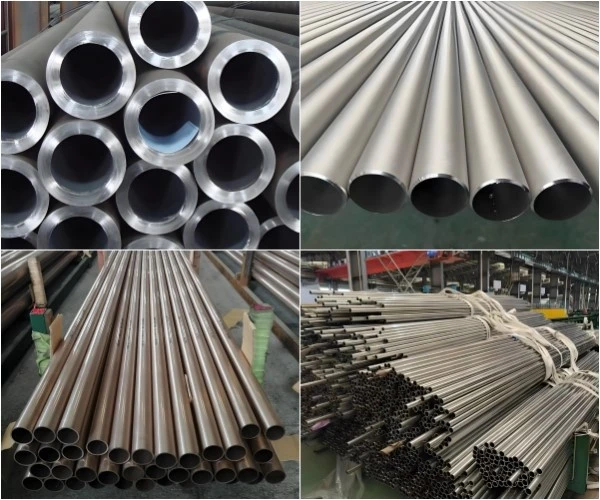
Anbefalede fyldmetaller til C71500
| Fyld metal | AWS klassifikation | Bedst til | Hvorfor |
|---|---|---|---|
| ERNi-7 | AWS A5.14 | Bedste valg til havvandsservice | Fremragende korrosionsbestandighed, revnebestandighed, matcher C71500 egenskaber |
| RNi-7 | – | SMAW (stikelektrode) | Feltsvejsning, reparationsarbejde |
| ERCuNi | AWS A5.7 | Generelt formål | Acceptabel til ikke-kritiske applikationer |
| CuNi70/30 | – | Matchende fyldstof | Sammensætning svarende til uædle metal |
Til C71500 rør, der anvendes i havvand eller marine miljøer,brug ERNi-7 fyldmetal. ERCuNi kan forårsage varme revner under stive fastholdelsesforhold.
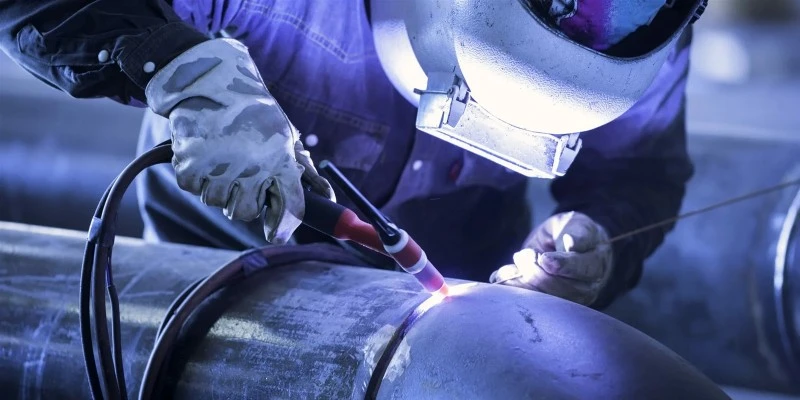
TIG-svejsning (GTAW)
TIG-svejsning er den foretrukne metode til C71500 kobbernikkelrør, især til tyndvæggede rør (mindre end eller lig med 3 mm vægtykkelse).
| Parameter | Anbefalet indstilling |
|---|---|
| Polaritet | DCEN (Direct Current Electrode Negative) |
| Wolfram elektrode | 2% thoriated (rød) eller 2% lanthanated (blå), 1,6-2,4 mm |
| Beskyttelsesgas | 100 % argon (15-20 LPM) |
| Rygrensning (indvendig rør) | 100 % argon (påkrævet for rodpasning) |
| Fyldningsmetal | ERNi-7 (AWS A5.14) |
| Forvarm | Ikke påkrævet (rumtemperatur acceptabel) |
| Interpass temperatur | Maksimum 150 grader (300 grader F) |
| Varmetilførsel | Moderat – undgå overophedning |
TIG-svejsetrin:
Rengør rørenderne til blankt metal - fjern al olie, fedt og oxid
Bevel the pipe ends for wall thickness >3 mm (V-rille, 60-70 grader inkluderet vinkel)
Indstil argon-rygrensning inde i røret
Hæftesvejsning på 3-4 punkter rundt om omkredsen
Svejs rodpas med rygrensning ved hjælp af ERNi-7 spartelmasse
Svejsefyld og hætte passerer uden rygrensning (argonafskærmning stadig påkrævet)
Tillad langsom afkøling – sluk ikke
MIG-svejsning (GMAW)
| Parameter | Anbefalet indstilling |
|---|---|
| Polaritet | DCEP (Direct Current Electrode Positive) |
| Beskyttelsesgas | 100% argon eller argon + helium blanding |
| Overførselstilstand | Sprøjteoverførsel (undgå kortslutning) |
| Fyldningsmetal | ERNi-7 (AWS A5.14) |
| Forvarm | Ikke påkrævet |
| Interpass temperatur | Maksimum 150 grader (300 grader F) |
SMAW (Stick Welding)
Belagt metalbuesvejsning er acceptabel til feltreparation og rør med større diameter, hvor TIG/MIG er upraktisk.
| Parameter | Anbefalet indstilling |
|---|---|
| Elektrode | RNi-7 eller ENiCu-7 |
| Polaritet | DCEP |
| Forvarm | Ikke påkrævet |
| Interpass temperatur | Maksimum 150 grader (300 grader F) |
Lodning og lodning
Til ikke-kritiske forbindelser med lavt-tryk, lav-temperatur er lodning og lodning fremragende muligheder.
| Metode | Fyldningsmateriale | Temperaturområde | Anvendelse |
|---|---|---|---|
| Lodning | Sølv-baseret loddelegering (BCuP-serien) | 650-815 grader | Varmevekslere, fittings |
| Lodning | Tin-bly eller bly-frit loddemiddel | 180-250 grader | Vandledninger med lavt-tryk |
Almindelige svejsefejl og hvordan man undgår dem
| Defekt | Årsag | Forebyggelse |
|---|---|---|
| Varm revner | Forkert fyldmetal (ERCuNi), overdreven tilbageholdenhed | Brug ERNi-7 fyldstof, reducer tilbageholdenhed |
| Porøsitet | Forurenet overflade, utilstrækkelig beskyttelsesgas | Rengør røret grundigt, kontroller argonflow |
| Mangel på fusion | Lav varmetilførsel, forkert polaritet | Øg varmetilførslen, bekræft DCEP for MIG |
| Oxidation (rod) | Ingen rygrensning | Brug 100 % argon-bagudrensning til rodpasning |
| Underskæring | For høj varmetilførsel eller kørehastighed | Reducer varmetilførslen, juster rejsehastigheden |
| Skørhed | Overophedning, langsom afkøling | Kontroller interpass-temperaturen, tillad langsom afkøling |
For-Svejseforberedelse
| Trin | Handling |
|---|---|
| 1. Rengøring | Fjern olie, fedt, maling og oxider fra svejseområdet (minimum 50 mm fra samlingen) |
| 2. Affedtning | Brug acetone eller alkohol – brug ikke klorerede opløsningsmidler |
| 3. Affasning | For wall thickness >3 mm, skab V-rille med 60-70 grader inkluderet vinkel |
| 4. Tilpas-op | Oprethold ensartet rodspalte (typisk 1-2 mm) |
| 5. Hæftesvejsning | 3-4 stifter jævnt fordelt, sørg for korrekt justering |
| 6. Opsætning af rygrensning | Ved TIG-rodgennemløb forsegles rørenderne og fyldes med 100 % argon |
Efter-svejsebehandling
| Behandling | Når det er påkrævet | Beskrivelse |
|---|---|---|
| Afspændingsudglødning | Til koldbøjet C71500 rør efter bukning | 280-500 grader, hold 1 time pr. tomme tykkelse |
| Rensning | Altid | Fjern slagge (SMAW) eller oxidation (TIG/MIG) |
| Visuel inspektion | Altid | Tjek for revner, porøsitet, underskæring |
| Ikke-destruktiv test (NDT) | Når specificeret | PT (farvepenetrant), RT (radiografisk) eller UT (ultralyd) |
C71500 vs C70600 Svejsbarhed
| Ejendom | C71500 (70/30) | C70600 (90/10) |
|---|---|---|
| Svejsbarhed | Fremragende | Meget godt |
| Anbefalet fyldstof | ERNi-7 | ERCuNi eller ERNi-7 |
| Tendens til varme revner | Lavere (højere Ni-indhold) | Lidt højere |
| Rygrensning påkrævet | Ja (for root pass) | Ja (for root pass) |
| Forvarmning påkrævet | Ingen | Ingen |
| Afspænding efter svejsning | Ikke påkrævet | Ikke påkrævet |
Anvendelse-specifik svejsning
| Anvendelse | Anbefalet proces | Fyld metal | Særlige hensyn |
|---|---|---|---|
| Havvandsrør, standard service | TIG eller MIG | ERNi-7 | Rygrensning påkrævet for rodpasning |
| Sø-/militære systemer | TIG | ERNi-7 | Fuld svejseprocedurekvalifikation påkrævet |
| Varmevekslerrør (tyndvæg) | TIG (orbital) | ERNi-7 | Automatisk svejsning, ingen fyldstof nogle gange |
| Felt reparation | SMAW (pind) | RNi-7 | Hold elektroderne tørre |
| High-pressure pipe (>5 mm væg) | MIG (sprayoverførsel) | ERNi-7 | Multi-pass, interpass rengøring |
| Lavt-tryk, lav-temp | Lodning eller lodning | BCUP eller blik-bly | Ikke til højspændingsapplikationer |
FAQ
Q1: Hvad er den bedste svejsemetode til C71500 kobbernikkelrør?
TIG (GTAW) er den bedste metode til C71500 rør, især for vægtykkelse op til 3 mm.Til tykkere vægge er MIG (GMAW) sprayoverførsel også fremragende. Til feltreparation er stavsvejsning (SMAW) med RNi-7 elektroder acceptabel. Alle metoder undtagen kulbuesvejsning er vurderet som fremragende eller gode til C71500.
Q2: Hvilket fyldmetal skal jeg bruge til svejsning af C71500 i havvandsservice?
Brug ERNi-7 (AWS A5.14) fyldmetal til C71500 rør i havvand eller marine applikationer.ERNi-7 giver fremragende korrosionsbestandighed og revnebestandighed. Brug ikke ERCuNi til kritiske havvandssvejsninger - det kan forårsage varme revner under hård fastholdelse.
Q3: Skal jeg forvarme C71500-røret før svejsning?
Nej, forvarmning er ikke nødvendig for C71500 rør.Rumtemperatur er acceptabel til de fleste applikationer. Hold dog interpass-temperaturen under 150 grader (300 grader F) for at undgå overophedning og skørhed.
Spørgsmål 4: Har jeg brug for rygrensning (argon inde i røret), når jeg svejser C71500?
Ja, til TIG-svejsning af rodgennemløbet kræves tilbagerensning med 100 % argon.Uden rygrensning vil indersiden af svejsningen oxidere, hvilket skaber en porøs, svag rodperle. Til MIG-svejsning med tykkere vægge kræves det muligvis ikke bagudrensning for fyld- og hættegennemføringer.
Q5: Kan jeg svejse C71500 til rustfrit stål eller kulstofstål?
Ja, men med forholdsregler.Brug ERNi-7 fyldmetal. Til svejsning til kulstofstål skal du bruge en nikkelbaseret elektrode til at styre differentialudvidelsen. For galvaniske korrosionsproblemer i havvand, brug isolerede flanger i stedet for direkte svejsning, når det er muligt.
Q6: Hvorfor revnede min C71500-svejsning? Hvad gik galt?
Mest sandsynligt brugte du ERCuNi fyldmetal i stedet for ERNi-7, eller du havde overdreven tilbageholdenhed.ERCuNi kan forårsage varme revner i C71500 under stive forhold. Tjek også: blev røret renset ordentligt? Blev rygrensning brugt til rodpassagen? Blev interpass-temperaturstyret?
Q7: Kan jeg bruge oxyacetylensvejsning til C71500-rør?
Oxyacetylensvejsning er vurderet som "God" til C71500, men det anbefales ikke til kritiske havvandsanvendelser.Det er sværere at kontrollere varmetilførslen og undgå oxidation. TIG- eller MIG-svejsning foretrækkes.
Spørgsmål 8: Behøver jeg afspændingsudglødning C71500 efter svejsning?
Nej, efter-svejsespændingsudglødning er ikke påkrævet for C71500-rør.Men hvis røret var koldbøjet før svejsning, bør spændingsudglødning (280-500 grader) udføres før svejsning for at forhindre resterende spændingsrevner.
Q9: Hvad er den maksimale interpass-temperatur for svejsning af C71500?
Maksimal interpass-temperatur er 150 grader (300 grader F).Overskridelse af dette kan forårsage kornvækst, reduceret korrosionsbestandighed og skørhed. Lad røret køle af mellem gennemløbene, hvis det er nødvendigt.
Q10: Kan jeg svejse C71500 til C70600? Hvilket fyldmetal?
Ja, C71500 og C70600 kan svejses sammen.Brug ERNi-7 fyldmetal for de bedste resultater. Svejsezonen vil have egenskaber mellem de to legeringer. Ved kritiske applikationer skal svejseproceduren kvalificeres før produktion.


